Хонингование цилиндров двигателя
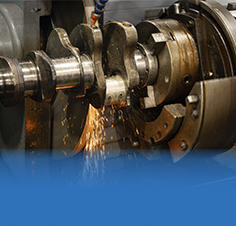
Длительная эксплуатация двигателя автомобиля неизбежно приводит к износу узлов и деталей, ухудшение динамических и мощностных параметров. Даже соблюдая все установленные производителем правила эксплуатации, нельзя избежать снижения компрессии и постепенного увеличения расхода топлива. Для восстановления технических характеристик мотора выполняют капитальный ремонт, завершающей операцией которого является хонингование цилиндров.
Назначение хонингования
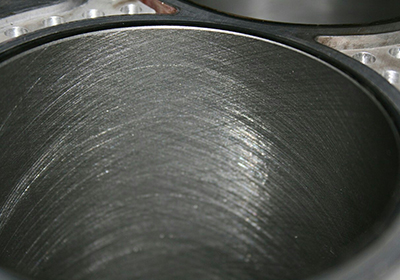
На работе двигателя сказывается любое изменение цилиндрической формы цилиндров. Для поступающего в капремонт мотора характерны задиры, царапины, шероховатости на стенках цилиндров. Для устранения данных дефектов сначала выполняют расточку до первого ремонтного размера, что правда приводит к увеличению диаметра цилиндров, но при этом восстанавливается первоначальная форма.
После выполняют хонингование, которое позволяет:
- устранить конусность и бочкообразность цилиндров, которые могли появиться в результате расточки;
- добиться более эффективной и точной обработки поверхности стенок цилиндра с уменьшением их шероховатостей в сравнении с другими способами, например, полировкой.
Важно! В результате операции хонингования требуется добиться максимальной точности размеров. Это определяет необходимость точного соблюдения заданной производителем шероховатости поверхности стенок цилиндров и требуемых допусков на размеры. Параметр шероховатости требует особого внимания. Возникающие в процессе хонингования микро насечки на стенках цилиндров удалять не нужно. На поверхности с такими засечками хорошо задерживается моторное масло. В дальнейшем при обкатке двигателя серные соединения в смазке создадут на стенках сульфидную пленку, что положительно скажется на смазке элементов поршневой группы и снизит риск их износа.
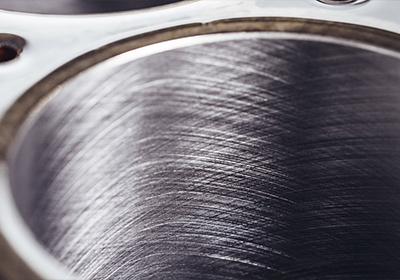
Соблюдение первоначальных размеров дает следующие результаты:
- увеличится компрессия в двигателе;
- снизится риск износа поршневых колец, что положительно скажется на сроке их службы;
- уменьшится объем газов с продуктами сгорания, прорывающимися в картер.
Хонингование необходимо при:
- установке перегильзованного БЦ;
- выполненной ранее операции по расточке под ремонтные размеры.
Требования к процессу и оборудованию
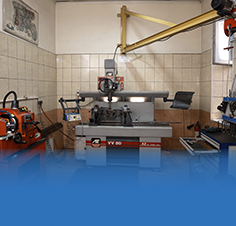
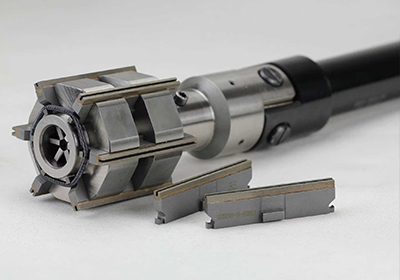
Обработка цилиндров двигателя выполняется с помощью хонинговальных головок с изменяемыми диаметрами. При относительно ограниченном ресурсе такого оборудования оно полностью соответствует стандартам операции хонингования.
Хонинговальные головки выбирают исходя из следующих факторов:
- диаметра цилиндров;
- количества камней;
- зернистости и твердости материалов головки.
Предпочтение обычно отдают алмазным хонинговальным головкам, к достоинствам которых надо отнести доступную цену, необходимую твердость и зернистость. Важным требованием при обработке хонинговальными головками заключается в обильном смазывании ОЖ. Для деталей из стали и чугуна выбирают керосин. При выборе головки с алмазным напылением можно использовать обычную воду, в которую нужно добавить синтетические присадки.
Существуют различия в операции хонингования безгильзовых и гильзовых силовых агрегатов.
Безгильзовые двигатели
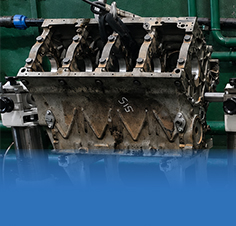
С обработкой безгильзового БЦ обычно проблем не возникает. Сначала выполняется расточка, затем вся конструкция закрепляется на рабочем столе станка. Необходимо добиться строго вертикального расположения гильз. Это даст возможность избежать каких-либо смещений при возвратно-поступательном движении патрона. При несоблюдении данного правила вся операция требуемого результата не даст.
Для качественного выполнения хонингования потребуется индикаторный нутромер для контроля размеров и оптический прибор для замера уровня шероховатости (или профилометр). Операция будет закончена после нескольких проходов станка.
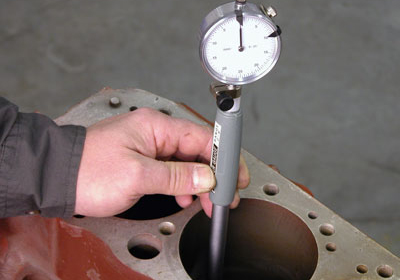
Гильзовые двигатели
Сложность с обработкой двигателей со съемными гильзами хонинговальными головками заключается в проблеме строго вертикальной установки на станке. Примечание: заверения поставщиков гильз в том, что операция хонингования уже выполнена и дополнительной обработки не требуется, принимать на веру нельзя. Ведь гильзы, которые в действительности не прошли обработку, не позволят обеспечить эффективную и полноценную работу двигателя. Более того, мотор может выйти из строя достаточно быстро. Этих проблем легко избежать при хонинговке даже новых гильз.
Обеспечить равномерное прижатие гильз и их строго вертикальное положение поможет специальная толстая прокладка (пластина), которая с нужными отверстиями повторяет форму ГБЦ. Хонингование с использованием такой прокладки выполняется без каких-либо сложностей.
Сначала монтируют гильзы, затем крепят к БЦ и зажимают прокладку. Прокладка, как и обычная ГБЦ, крепится с соблюдением моментов затяжки и установленной последовательности. Только после этого можно переходить к обработке хонинговальной головкой. Эта часть операции не отличается от обработки безгильзового БЦ.
Примечание: использование при операции хонингования гильзового БЦ такой прокладки дает возможность минимизировать несоблюдение размеров.
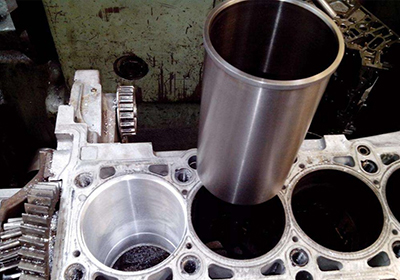
Этапы проведения операции
- Выполняется грубая обработка, включая снятие значительной части металла. Этот этап может быть выполнен вместо расточки. Для обработки потребуются алмазные хонинговальные головки и значительное количество смазывающе-охлаждающей жидкости.
- Обработка головкой зернистостью 150.
- Обработка головкой зернистостью 300-500.
- Проводят механическую обработку стенок цилиндра специальными щетками без снятия металла и изменения диаметра. Эта часть операции называется крацеванием. Для очистки поверхности от абразивных остатков применяют нейлоновые щетки с добавлением кремниевых кристаллов.
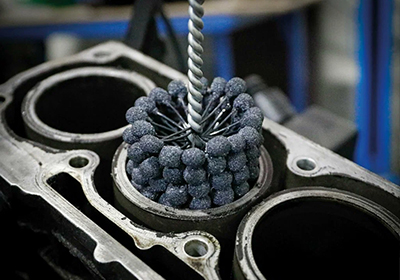
Важно! Ошибочно считать, что операцию хонингования можно качественно выполнить самому с помощью перфоратора или дрели. Добиться требуемой точности и шероховатости не получится, а без этого цилиндры после такой обработки долго не прослужат. Более того, двигатель достаточно быстро выйдет из строя. Для хонингования нужны специализированные станки и имеющие необходимый опыт мастера.